工控一体机点胶工艺承担导热、抗振、防护三大核心功能。导热胶填充发热元件与散热结构间隙,抗振胶加固重型元件防止焊点疲劳,三防涂覆隔绝粉尘湿气腐蚀性气体。工艺从人工点胶向三轴/四轴自动点胶机器人配合视觉定位和精密计量泵演进,固化方式升级为UV固化或热固化,工艺参数纳入标准化管控。点胶必要性逐年上升,小工序决定设备长期可靠性。
早期的工控一体机组装,流程相对直接。主板装进外壳,屏幕固定在前面板,排线插上接口,螺丝锁紧,通电测试。能开机、能触控、能显示,就算合格。这套流程在设备使用环境温和、运行时间不长的场景里,基本够用。但随着设备引入到越来越复杂的使用环境,产线上的持续振动、夏天的车间高温、户外机柜里的粉尘和湿气,各种因素添加,要求设备在细节上也要有足够多的考量
点胶工艺在工控一体机中的必要性可以高效处理散热,工控一体机的主板上密布着处理器、内存、电源管理芯片等发热元件,在封闭的金属机壳内,热量如果只靠空气自然对流,局部温度可能比环境温度高出几十度。长期高温运行会加速元器件老化,缩短设备寿命。导热胶的应用把发热元件与散热结构之间的空气间隙填满,让热量通过胶层高效传导到外壳或散热鳍片上。
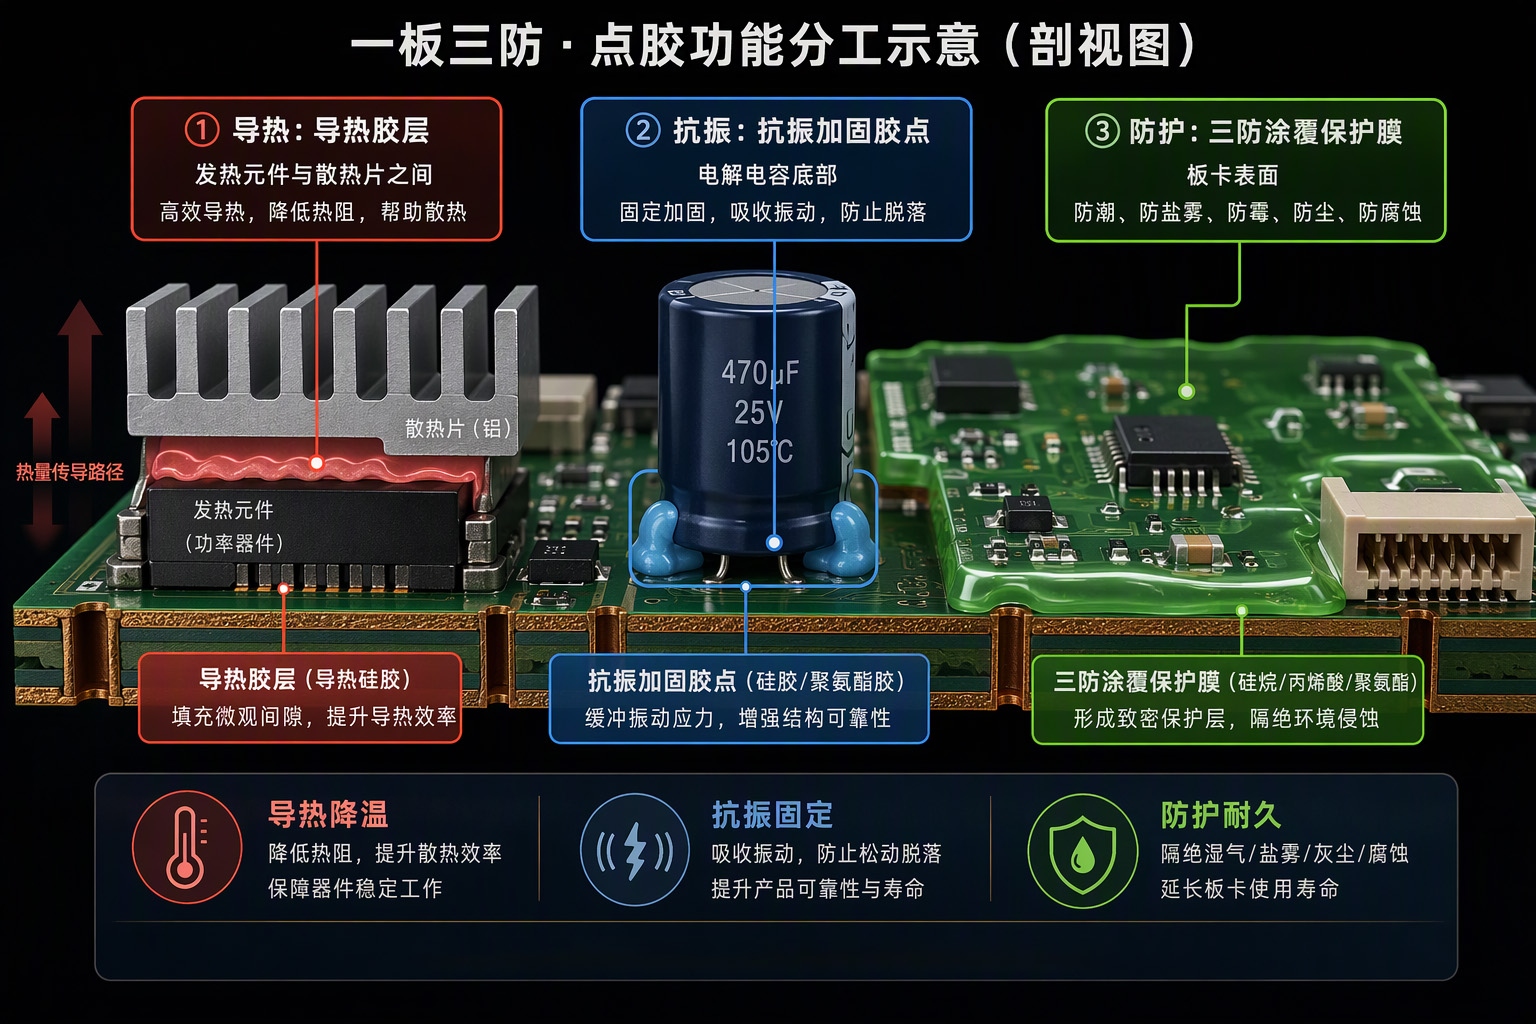
在抗震维度上,工控一体机在运输过程中要经历长途物流的颠簸,在客户现场要承受设备运行时的持续振动。主板上的元器件虽然通过焊点固定在PCB上,但焊点在长期振动下会产生微裂纹,尤其是重量较大的元件——电解电容、电感、连接器——它们在高频振动中就像悬在焊点上的小钟摆,每一次振动都在对焊点施加应力。点胶在关键元件底部和侧面形成机械加固,把元件的重量分摊到PCB板面上,而不是全部集中在焊点上。螺丝处的点胶加固也能很好的避免松动和掉件造成的异响。
同样,设备零件接缝处的点胶工艺,也能增加一定防护。工业现场的粉尘、湿气和腐蚀性气体,会通过机壳缝隙和接口开口进入设备内部。粉尘落在电路板上,在潮湿环境下形成导电通路,可能引发短路或信号异常;湿气凝结在焊点和元件引脚上,加速氧化腐蚀;腐蚀性气体则直接侵蚀金属表面。点胶在拼接处或元器件表面形成一层保护膜,把敏感区域与外界环境隔绝开来。在户外自助终端、冷链仓储设备、船舶电子设备中,三防涂覆常常是决定主板寿命的隐形防线。
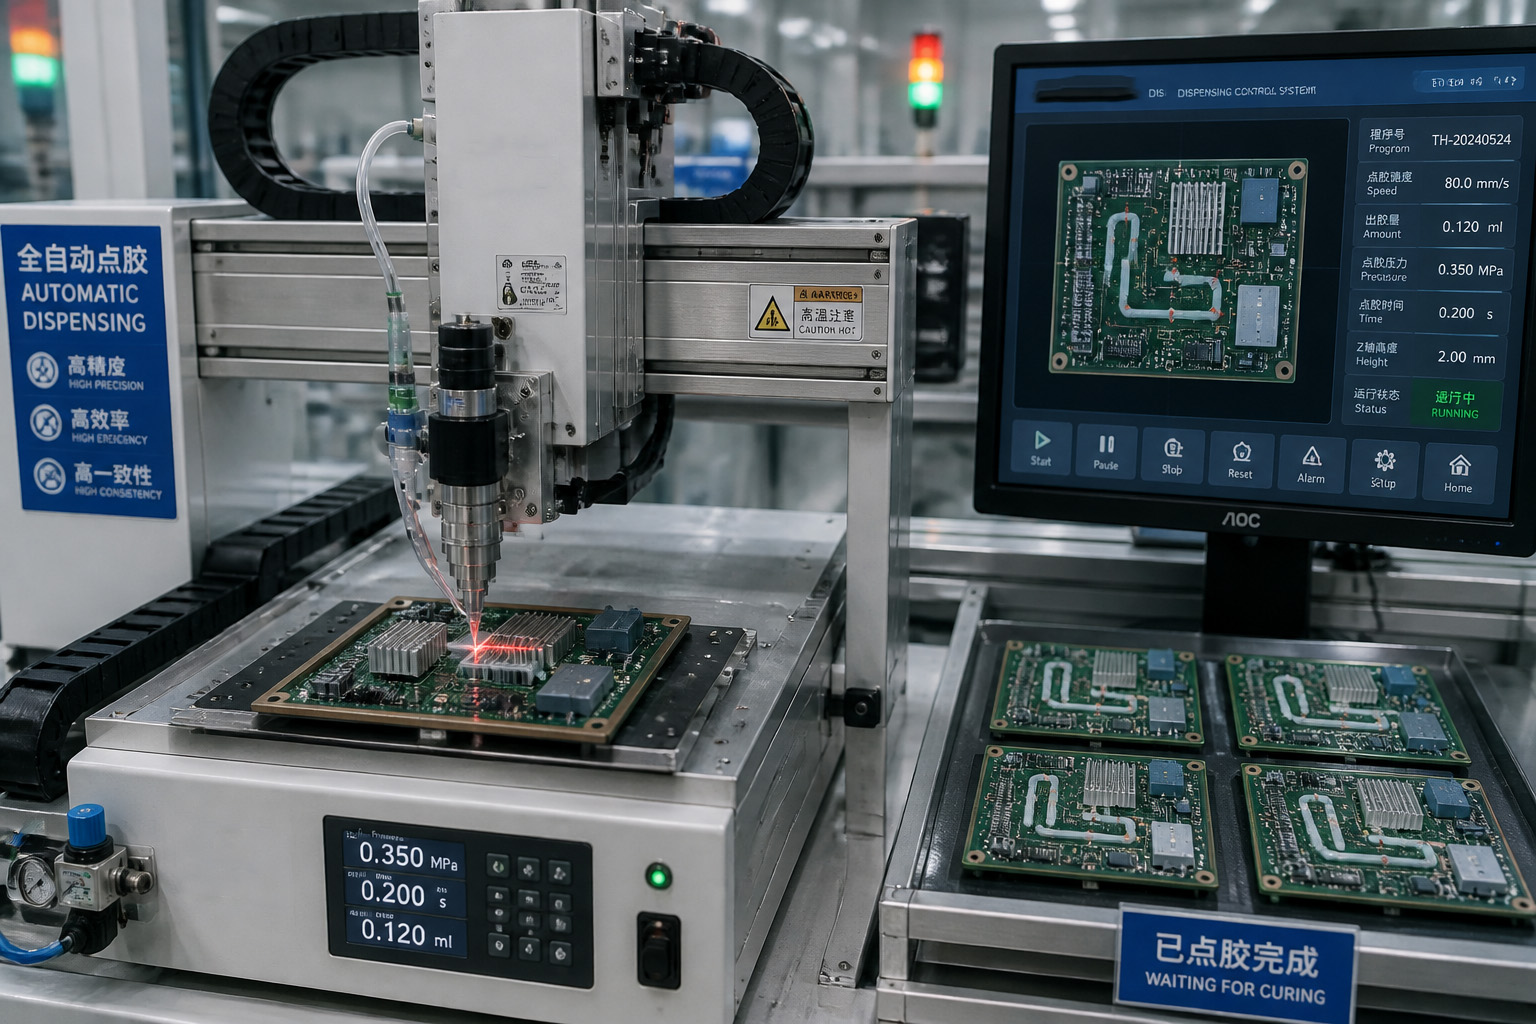
点胶工艺的迭代优化,是工控一体机行业制造水平提升的一个缩影。最初的机器组装,是将各种硬件按设计图进行拼装检验,点胶并不是必须的工序。但随着设备应用场景的扩展和使用要求的提高,点胶的必要性逐年上涨。早期的点胶主要靠人工手持胶枪操作,胶量控制不稳定,位置精度差,固化时间靠自然晾干,效率低且一致性难以保证。随着工艺要求的提升,自动点胶设备开始进入产线。三轴或四轴的点胶机器人按照预设路径精确移动,配合精密计量泵控制出胶量和出胶速度,确保每一块板子上的胶点大小一致、位置准确。视觉定位系统的加入,让点胶设备能够识别PCB上的基准点,自动校正因板材放置偏差带来的位置误差。固化方式也从自然晾干升级为UV固化或热固化,缩短了等待时间,提高了产线节拍。
胶水材料的选择同样经历了迭代。早期的胶水主要追求粘接强度,后来发现不同应用场景对胶水的导热系数、耐温范围、柔韧性和绝缘性能提出了不同要求。导热胶需要兼顾导热效率和绝缘性能,不能为了散热而牺牲电气安全。抗振胶需要在不同温度下保持弹性,不能因为低温变脆而失去缓冲作用,也不能因为高温软化而流失。三防胶需要具备良好的附着力和耐化学腐蚀性,同时不能对相邻的焊点和元件产生应力。这些材料层面的优化,是点胶工艺从“能粘住”向“粘得好、护得久”演进的基础。
一台工控一体机从元器件到成品,穿过的是一道道看起来不起眼的工序。点胶只是其中一道,但它所承载的功能——导热、抗振、防护——每一项都直接关系到设备在客户现场能运行多久、出故障的概率有多高。工控机厂家在点胶工艺上的投入和迭代,本质上是在为设备的长期可靠性做看不见的储备。设备的稳定运行,正是体现在生产制造过程中点滴充分考量。