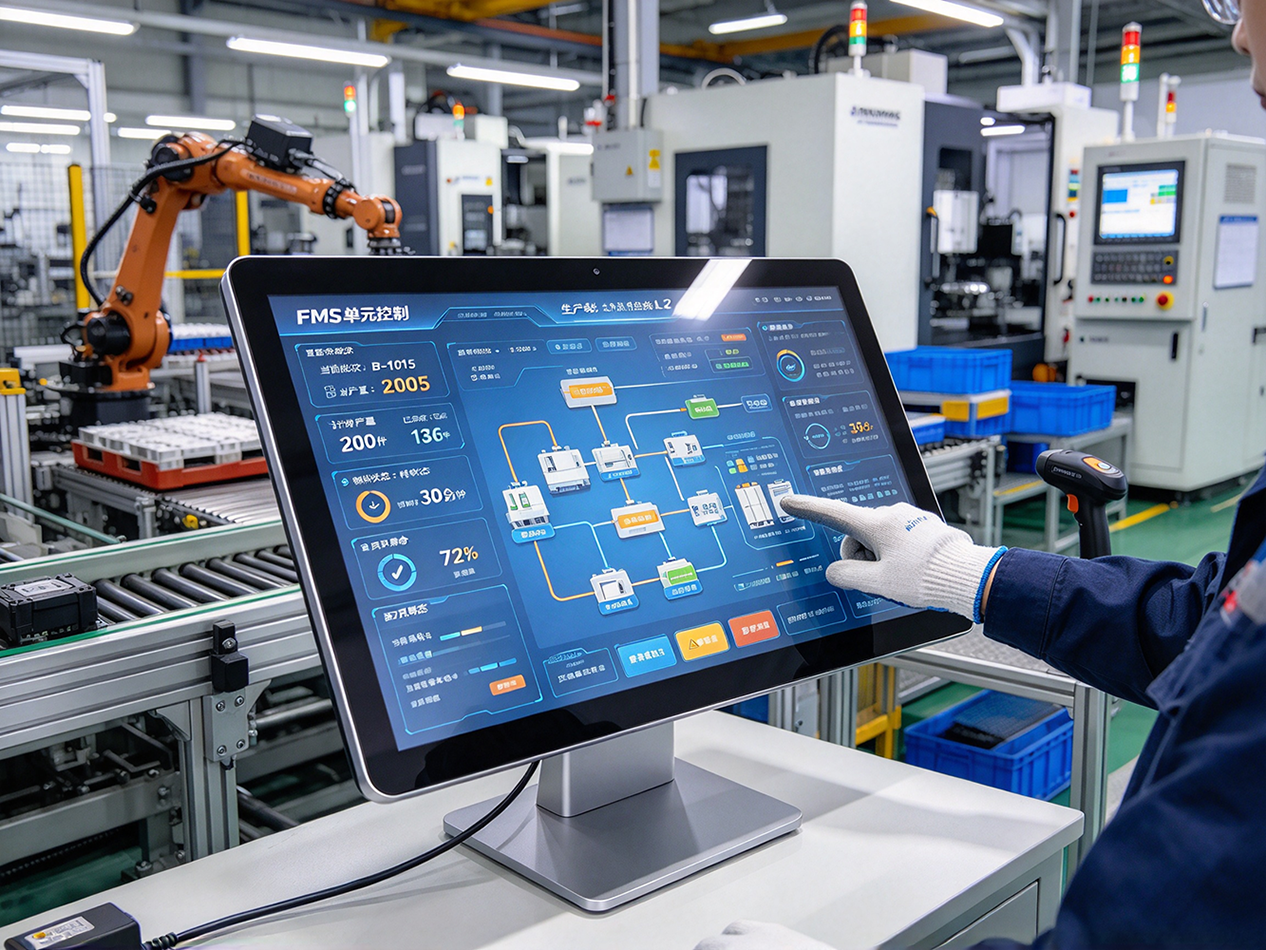
多品种、小批量已经是很多机加工厂的常态,一台加工中心今天做 A 零件、明天做 B 零件,靠人来回搬料、换程序、排顺序,效率卡在上料等待和换型上。柔性制造单元(FMC)和柔性制造系统(FMS)就是为解决这个问题来的:单元里几台加工中心配机械手或料库,系统里机床、物料、刀具统一调度。行业报告显示,2025 年国内柔性制造系统市场规模约 862 亿元、柔性制造单元约 422 亿元,调研数据也表明,采用 FMS 后设备利用率平均提升 15% 到 20%,换型时间缩短 30% 以上。但硬件连起来之后,现场还需要一个能看全局、能调任务、能接 MES 的调度终端,普通机床面板管不了整单元,工控一体机作为 FMC/FMS 的现场调度终端,正在成为柔性单元落地的关键一环。
柔性单元为什么需要专门的调度终端
先把概念说清楚。FMC 一般是一两台加工中心加机器人或桁架、配套料库和夹具,服务一个零件族;FMS 再往上走,是多台机床通过 AGV 或连线物流组成的更大系统,排产和调度更复杂。两者的共同点是:机床本身只懂加工,"先做哪批、料在哪、刀够不够、急单插哪台、哪台坏了任务转给谁" 这些决策,都需要一个中间层来对接。
实际落地时常见几个问题。一是机床面板各自为政,调度员要在几台机床间来回跑才能看清任务进度,急单来了没法快速插队重排;二是物料、刀具、夹具的状态和工单对不上,设备等人、人等料的浪费很突出;三是 MES 下发的工单到了现场没有落地界面,排产靠 Excel 和口头传达,换型时参数和夹具调用靠人工,出错率高。行业案例里,上了柔性调度之后非计划停机下降 37%、换产效率提升 22%,靠的就是现场有个统一调度入口把这些事串起来。
另外,机加车间的环境也不温和,切削液飞溅、金属粉尘、主轴振动、变频器干扰都在,调度终端如果用普通商用设备,长期连续运行容易卡顿掉线,反而拖累整单元节拍。
不同层级的部署方式
FMC 和 FMS 规模不同,工控一体机的部署位置和作用也不一样。
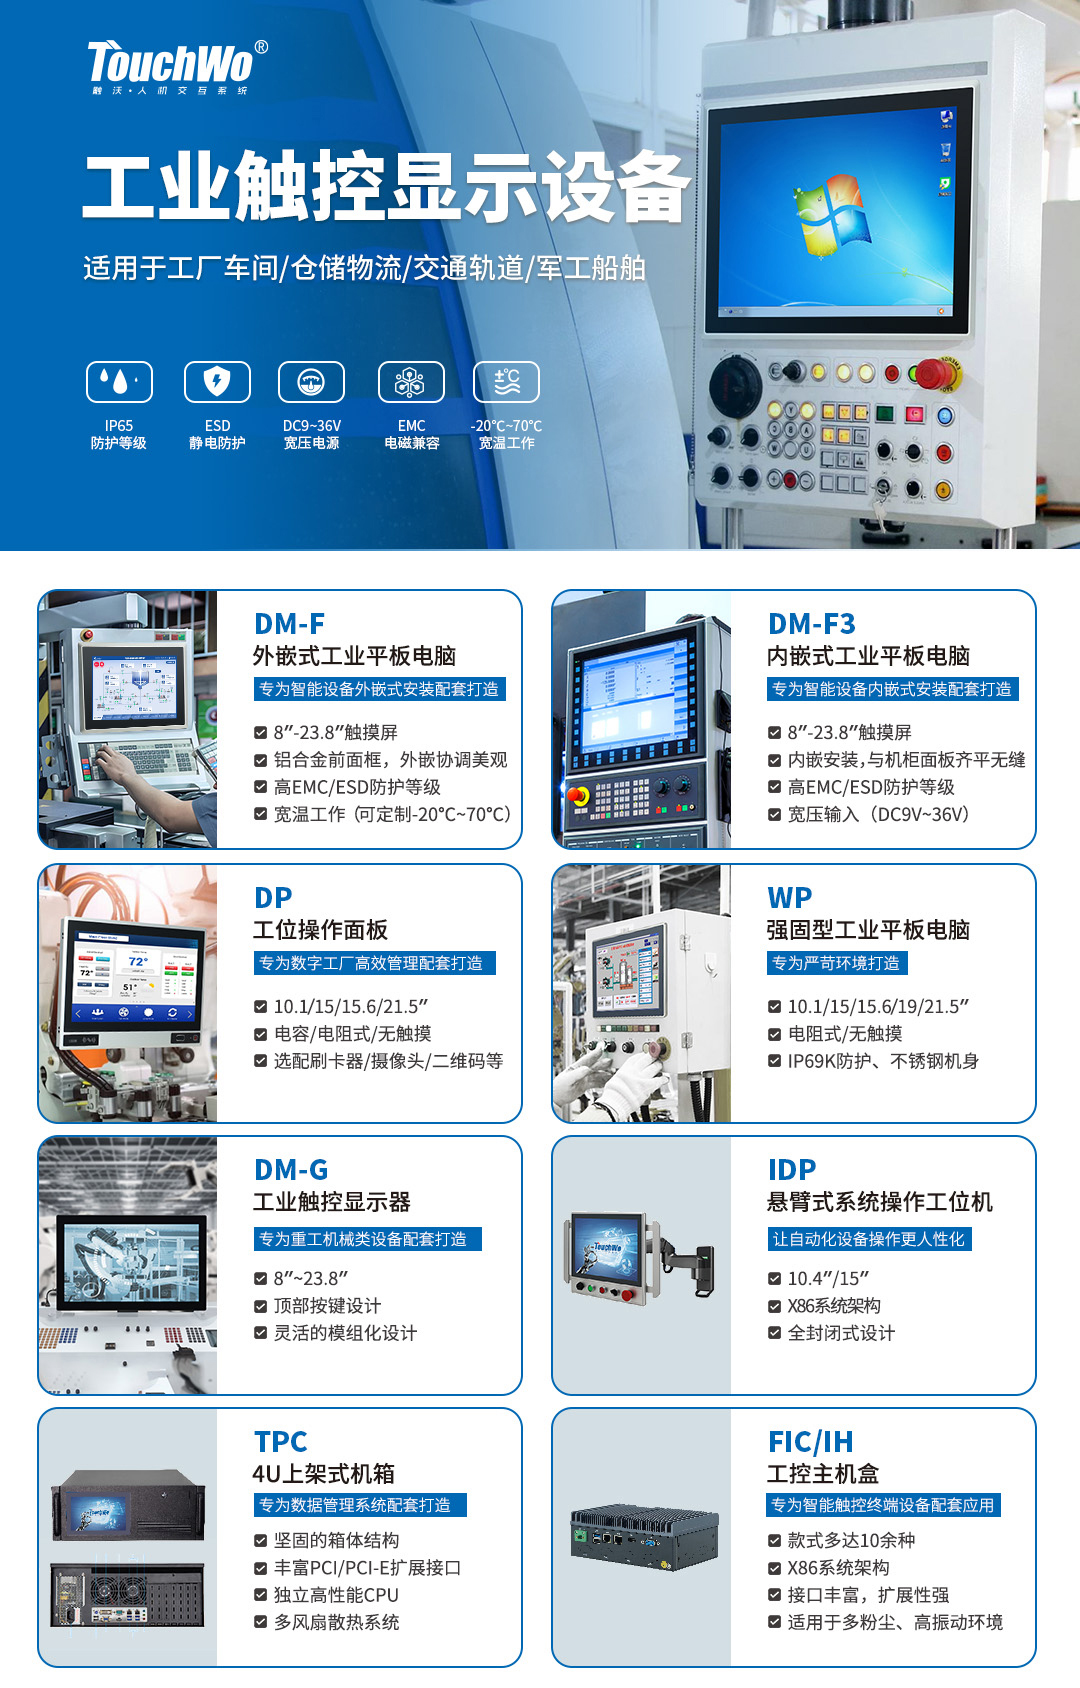
FMC 单元旁的现场调度台是最典型的用法。调度终端放在单元操作位,一屏显示本单元所有机床的任务队列、在制工单进度、料库空位、刀具寿命和报警状态,接到 MES 工单后自动分配到空闲机床,急单可手动插队调整顺序。操作位常用 DP工位操作面板,多尺寸可选,扫码即可调取工单、确认夹具和程序,工人不用再逐台机床切换界面;需要随操作姿势调整角度的场合,配 IDP悬臂式系统操作工位机,全封闭设计配悬臂支架,站在单元旁抬手就能操作。
单元控制柜内的控制节点则走内嵌或外挂路线。DMF3内嵌式工业平板电脑与柜面齐平无缝,挡切削液和粉尘;旧单元改造不方便开窗口,用 DMF外嵌式工业平板电脑外挂柜门,铝合金前面框、IP65 防护,DC9-36V 宽压输入适配车间供电。这一层主要对接单元 PLC、机器人和料库传感器,跑本地调度逻辑,断网时单元仍能独立运行。切削液重、粉尘大的恶劣机位,WP 强固型机型的不锈钢机身和高防护等级更扛得住;只做状态展示的辅助位,配 DMG工业触控显示器,顶部按键、模组化结构,维护省事。
FMS 中央调度室层级更高,面对的是多条单元、多台机床的集中排产。这里用 TPC 4U上架式机箱,扩展 PCI/PCI-E 接口,可搭载独立高性能 CPU,多风扇散热,集中运行调度软件和多屏监控;FIC/IH 工控主机盒款式十几种,X86 架构、接口丰富,作为各单元与中央调度之间的边缘节点,汇总机床、刀具、物料数据再上传,适应多粉尘、高振动环境。中央终端负责自动排单、故障时订单动态转移、任务进程全程监控,并与上层 MES/ERP 打通。
选型时重点看什么
给柔性单元选调度终端,先看通信和软件对接能力:要能连主流数控系统、机器人、料库和物流设备,支持调度软件二次开发,能和 MES 自动交换工单。其次看连续运行稳定性,调度终端是单元的中枢,一旦死机整线停顿,宽温、宽压、EMC电磁兼容、ESD静电防护按车间环境配齐。形态上,FMC现场操作位选工位面板或悬臂机,柜内控制节点选内嵌 / 外挂平板,FMS中央室选上架机箱,尺寸按观看距离和信息密度定。
上海视方(上海视方信息科技)的全系列工业触控终端覆盖内嵌式、外嵌式工业平板、工位操作面板、悬臂工位机、强固型机型、工业显示器、上架机箱和工控主机盒,8寸到23.8 寸尺寸齐全,支持触控方式与模块定制,接口可按单元规模扩展,已配套多家机加柔性单元和 FMS 项目落地,能按 FMC 现场操作与 FMS 集中调度的不同层级灵活搭配。
柔性制造的价值在于设备利用率和换型速度,而这两件事都依赖现场调度是否顺畅。作为连接 MES、机床、物料与人的中间层,工控一体机在 FMC/FMS 里承担的不只是一块监控屏,更是任务分配、急单重排、状态可视、数据回传的现场指挥入口。随着多品种小批量订单成为主流,调度终端的实时性、稳定性和对接能力,会越来越直接地决定柔性单元能不能真正跑出名义产能。