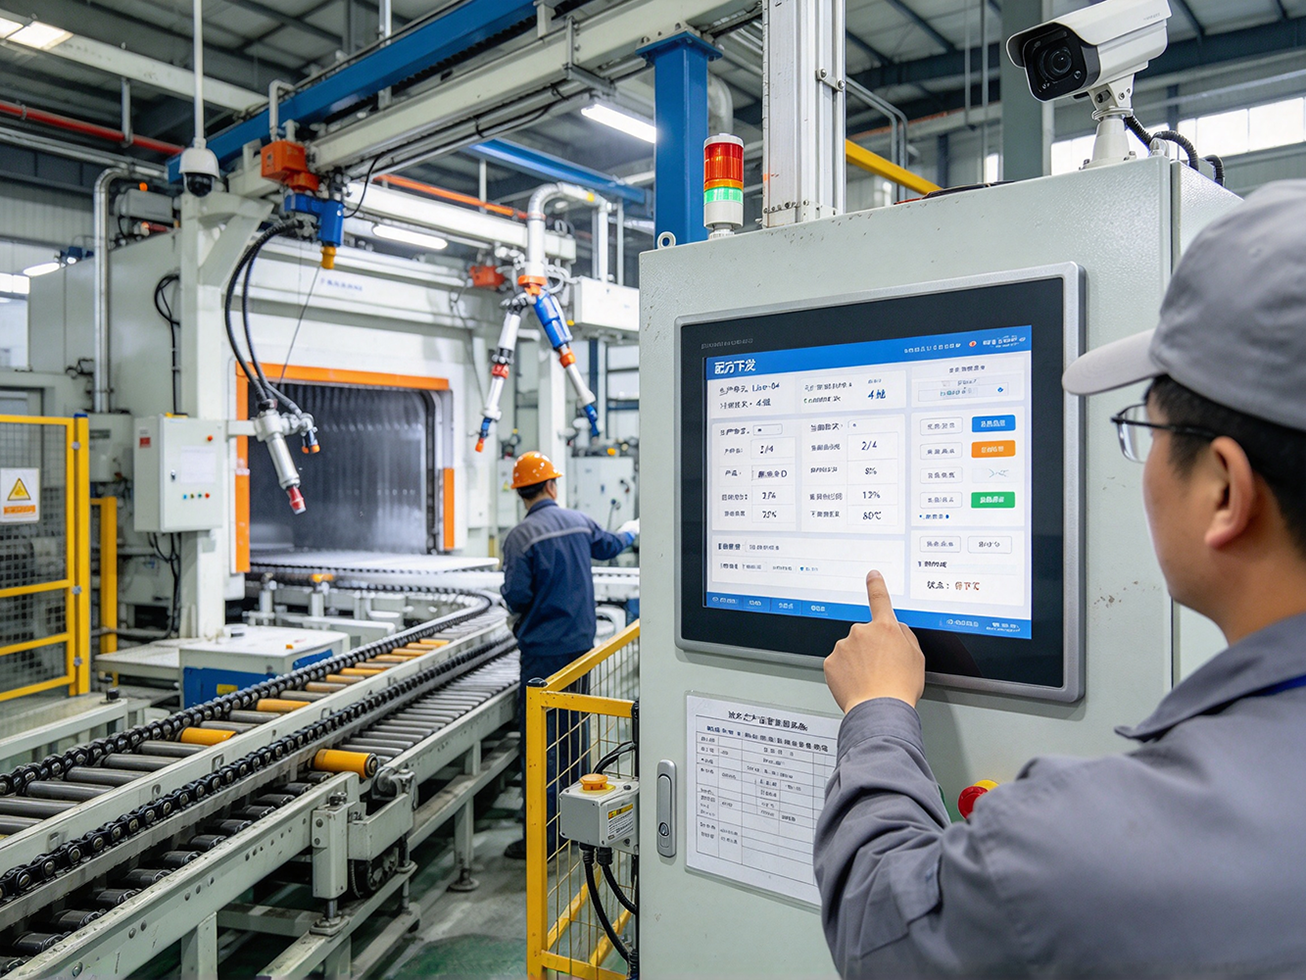
小批量、多批次是这两年很多行业的共同走向。2025 年国内化妆品全渠道交易额突破 1.1 万亿元,精细涂料市场规模约 1842 亿元,食品饮料、调味品、制药、香精香料同样是按批次组织生产 —— 一个车间几十上百个 SKU,每换一个品种就要换一套配方。广州工信局发布的美妆日化数字化指引里也点出了这个痛点:小批量、多批次生产下,产线转换时间长、数据靠人工抄录,柔性不足。很多工厂的配方管理还停留在工艺单本子上,换批次靠老师傅凭记忆调投料量,错料、漏料、批次波动的问题反复出现。工控一体机作为工位上的配方管理终端,正在把配方从办公室的文件柜搬到投料现场。
配方管理卡在哪里
批次生产的配方不是一张成分表那么简单,它包含每种原料的理论用量、加料顺序、混合温度、搅拌时间、pH 或粘度控制区间、灌装参数,还要对应批次号、操作人员、质检节点。传统做法里,这些信息靠纸质工艺单流转。
实际问题很集中。一是换批次慢,工人换品种要去拿新单子、重新核对用量,调味品厂案例里换线时间曾长达 45 分钟;二是防错料靠人盯,原料桶外观相似、批次号看错,投错料整批报废,批次报废率高的车间能到 3% 以上;三是记录滞后,实际投料量、温度时间靠手写,回头再录入系统,超差问题发现不了,追溯时拿不出完整批记录;四是配方版本混乱,工艺改了几版,现场用的还是旧单子。行业里成熟的批量控制系统上线后,效率提升约 15%、合格率提升约 20%,制药行业的配方管理 HMI 改造更把换型时间从 180 分钟压到 22 分钟,批次报废率从 3.1% 降到 0.3%。
不同工位的部署方式
配方管理贯穿投料、混合、灌装整条批次线,工控一体机按工位分工落地,而不是只放一台大屏。
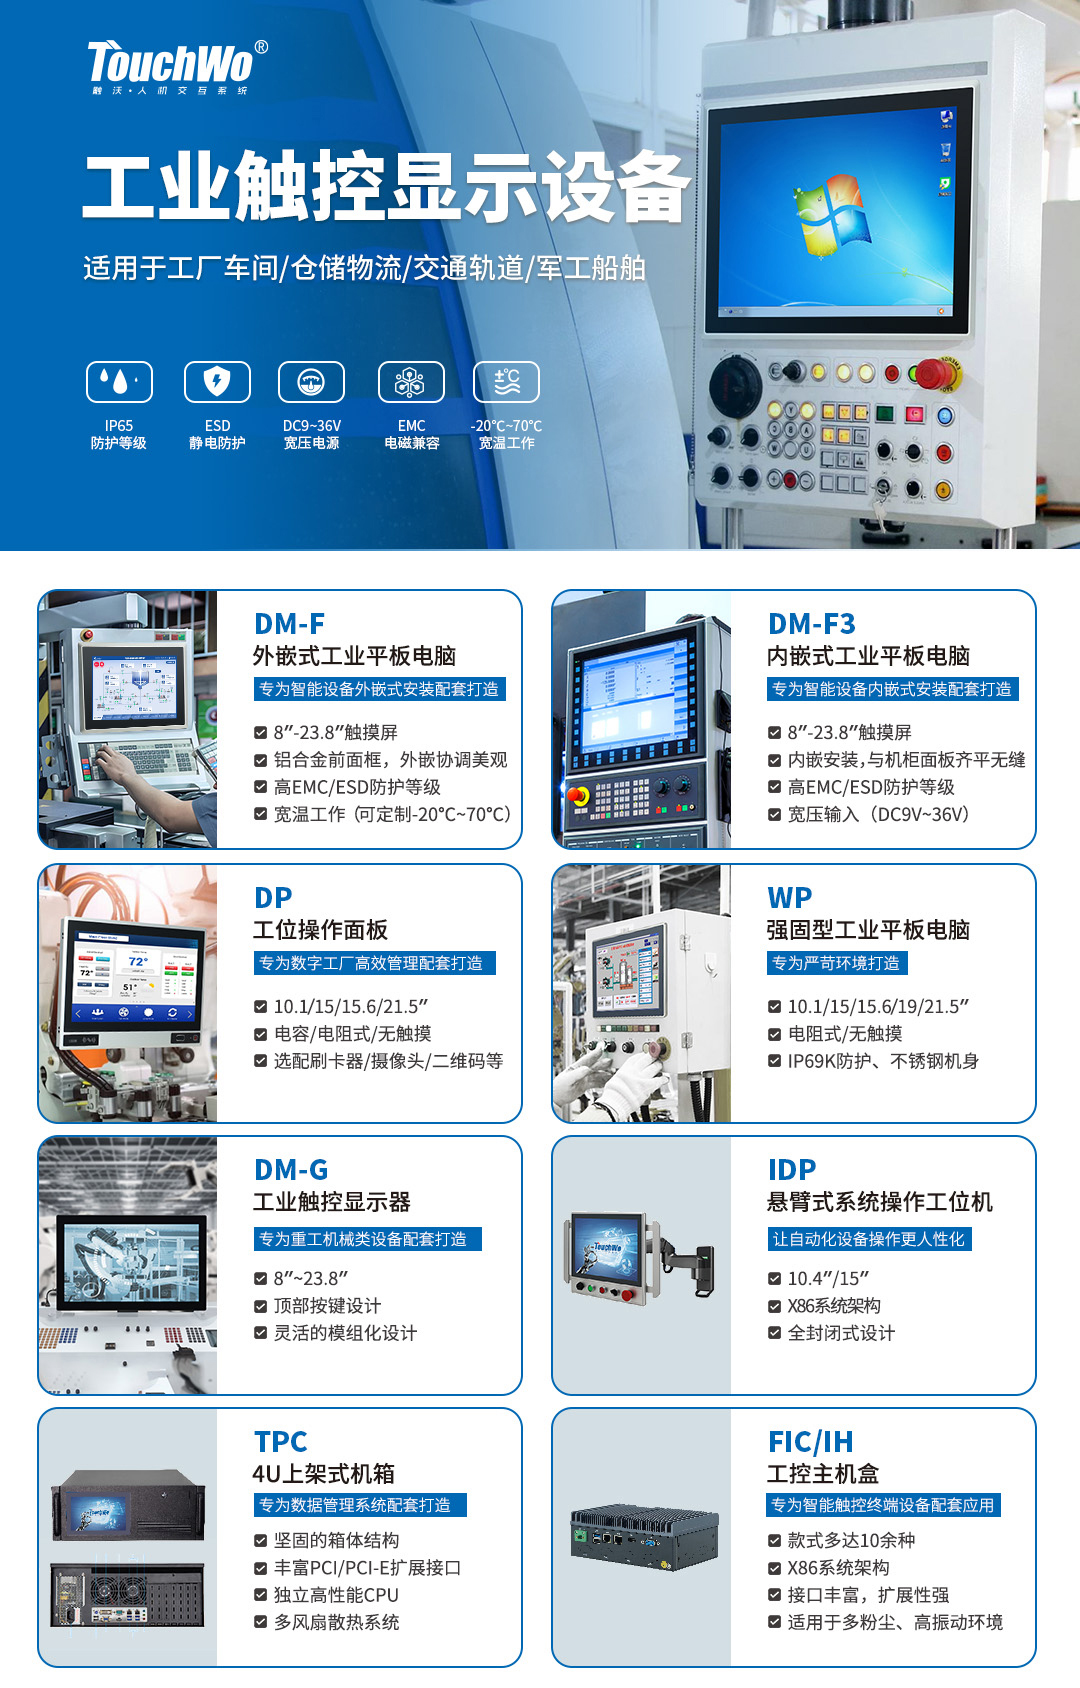
配料投料工位是防错料的核心,适合部署 DP工位操作面板。工人扫工单或产品码,终端自动调出对应配方,显示每种原料的理论用量;对接电子秤后,实际称重与理论值实时比对,超差自动报警、不允许下一步,原料扫码核对批次号,从源头防止错料漏料。某乳制品企业用这套逻辑,投料扫码确认、用量自动采集比对,批次一致性明显改善。工位面板可选配刷卡模块,操作工登录留痕,符合批记录对 "谁做的" 的追溯要求。
混合机、反应釜工位管的是工艺参数。终端嵌在设备控制柜上,配方一键下发温度、转速、加料顺序和保温时间,走到哪一步亮哪一步,未完成上一步不进入下一步。柜内集成选 DMF3 内嵌式工业平板电脑,与面板齐平无缝,挡住粉料和潮气;旧设备改造不开窗口用 DMF外嵌式,铝合金前面框、IP65 防护,DC9-36V 宽压输入应对车间电网波动。香精、涂料这类有溶剂和腐蚀雾气的工位,WP强固型工业平板电脑的不锈钢机身和高防护等级更耐用。
灌装包装工位管批次切换和参数调用,随设备角度调整的操作位用 IDP 悬臂式系统操作工位机,全封闭设计,工人站在机旁即可切换灌装量、封口温度,记录本班次产量。只做状态查看的辅助位,配 DMG工业触控显示器,顶部按键、模组化结构,维护简单。
配方库与批记录中心放在中控或机房:TPC 4U上架式机箱扩展接口丰富,可搭载独立高性能 CPU,集中管理配方版本、审批流程和历史批次;FIC/IH 工控主机盒款式十几种,X86 架构、接口强,作为各工位终端与 MES 之间的边缘节点,采集投料、工艺、质检数据汇总上传,多粉尘环境下稳定运行。
选型时重点看什么
批次行业选配方终端,先看防错和追溯能力:要能对接电子秤、扫码枪,支持理论与实际用量比对、强制按序操作、电子签名和完整批记录留存,这是合规和追溯的硬要求。其次是环境适配,投料区粉尘、混合区潮气、溶剂区腐蚀各有侧重,按工位选防护等级,宽温、宽压、EMC 电磁兼容、ESD 静电防护配齐。软件层面要能对接 MES 和批量管理系统,配方统一在中心管理、现场只读调用,避免版本乱。
上海视方(上海视方信息科技)的全系列工业触控终端覆盖工位操作面板、内嵌式 / 外嵌式工业平板、悬臂工位机、强固型机型、工业显示器、上架机箱和工控主机盒,8 寸到 23.8 寸尺寸齐全,支持触控方式与扫码、刷卡模块定制,标配工业级防护,已在多家食品、化妆品、涂料、精细化工企业的批次产线落地,能按投料、混合、灌装各工位灵活搭配。
批次生产的质量,本质是配方执行不走样。作为连接配方库、原料与工人操作的中间层,工控一体机在配方管理终端承担的不只是显示用量,更是防错料、按序执行、批记录留存、版本统一的现场抓手。随着多品种小批量成为常态,把配方管到工位、把记录留在现场,会越来越成为批次企业稳定质量、缩短换型时间的基础动作。