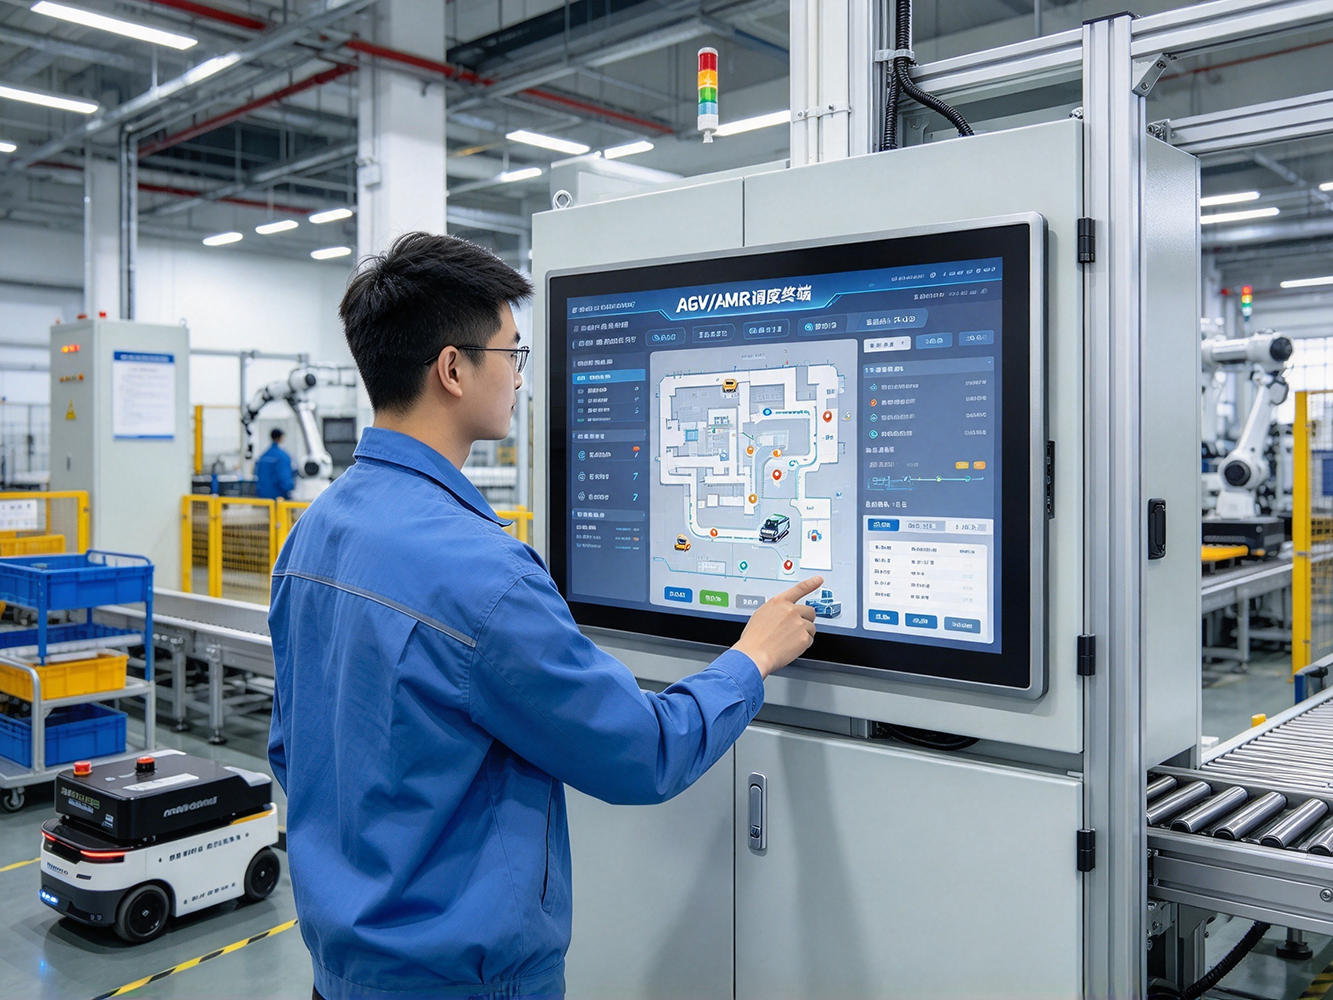
AGV/AMR 正在成为工厂与仓库的标配。移动机器人产业联盟数据显示,2025 年中国 AGV/AMR 市场销售规模达 261 亿元,出货量 18.2 万台,同比分别增长 18.1% 与 30.9%,制造业场景占比超五成,汽车、新能源、电子行业的产线物料转运已大规模普及。车队规模上来了,现场调度却常卡壳:多数系统只在中控室有调度界面,产线工人叫料、异常处理还要跑回中控或喊调度员,响应慢、易出错。在多尘、振动、人车混流的车间现场,普通手持终端故障率高,工控一体机作为固定式现场调度终端,正在把调度能力从中控室下沉到作业一线。
现场调度的真实痛点
AGV 调度不是只靠一套软件就能跑通,现场落地的问题很具体。传统集中调度模式下,调度权全在中控,产线工人缺料只能打电话报需求,等待响应的空窗期直接导致工位待料。行业调研显示,人工呼叫调度模式下,AGV 空驶率普遍达 30% 左右,工位平均等待物料时间超过 15 分钟;单次任务切换需往返中控确认,累计耗时 3 分钟以上,每日数百次任务叠加,浪费的产能十分可观。
现场环境也给终端带来考验。车间内设备振动、金属粉尘、温湿度波动大,普通商用平板或手持终端长期使用易出现接口松动、屏幕漂移、死机重启,高峰时段掉链子直接打乱配送节奏。多车型混编的场景更麻烦,不同品牌 AGV 协议不一,现场终端难以统一接入,调度员要在多套系统间切换,效率更低。
分层部署的落地方案
从产线工位到中控室,工控一体机按调度层级多点布置,让不同岗位的人都能在就近位置完成操作。
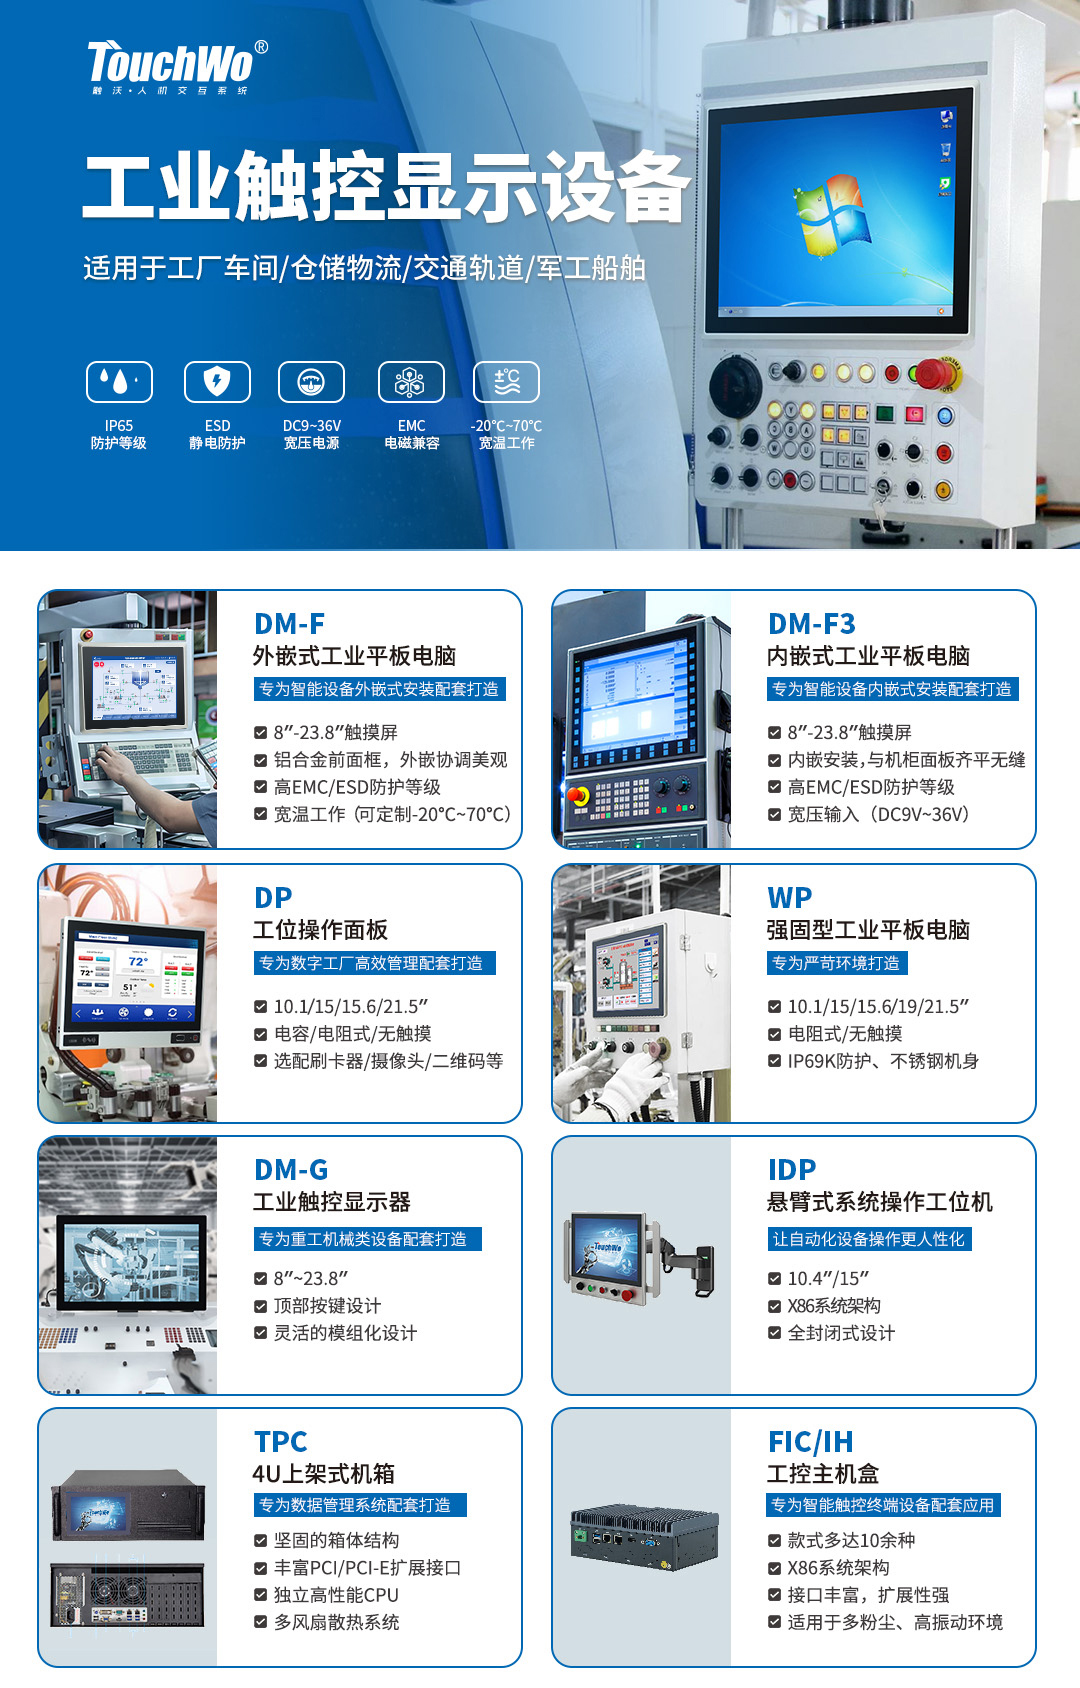
产线边与线边仓是最高频的叫料点位,通常部署工位操作面板。工人刷卡或扫码即可发起物料呼叫、查询配送进度、确认收料,无需联系中控,需求自动进入调度队列。某汽车零部件工厂在 12 个装配工位部署终端后,工位平均待料时间减少 62%,AGV 配送准时率从 82% 提升至 98%。需要随操作台调整角度的点位,搭配悬臂式系统操作工位机,全封闭机身适配车间多尘油污环境,站立操作顺手。
AGV 集群控制柜与区域调度站,多采用嵌入式安装方案。内嵌式工业平板电脑与柜面齐平无缝,阻挡粉尘侵入,负责本区域车队的路径调度、交通管制与异常处置,本地运算保障断网时区域仍能自主运行,避免全网瘫痪。旧柜改造场景选用外嵌式机型,铝合金前面框、IP65 防护,宽压电源适配车间电网波动,不用重新开孔也能快速落地。
中控调度中心负责全局统筹,采用 4U 上架式机箱,扩展接口丰富,可搭载高性能 CPU,运行百台级车队调度系统与多屏监控地图;工控主机盒作为边缘计算节点,对接多品牌 AGV 数据,统一协议后再上传主系统,解决异构设备兼容难题。仅需状态展示的辅助点位,搭配工业触控显示器即可,模组化结构后期维护更换方便。
选型核心关注点
给 AGV 场景选调度终端,通信稳定性是第一优先级:需支持双网冗余,车间信号波动时不丢任务,同时能兼容主流调度系统与多品牌 AGV 协议。其次是环境适应性,产线边点位配齐防尘、宽温、抗振设计,保障长时间连续运行。形态上按需匹配,工位呼叫选操作面板,柜内集成选嵌入式平板,中控集群选上架机箱,不用盲目统一配置。
上海视方(上海视方信息科技)的全系列工业触控终端覆盖工位操作面板、内嵌 / 外嵌式工业平板、悬臂工位机、上架机箱与工控主机盒,8寸到 23.8寸尺寸齐全,支持扫码、刷卡模块定制,标配工业级防护与稳定运行设计,已在多家汽车、电子、新能源工厂的 AGV 调度场景落地,可根据车队规模与工位分布灵活搭配方案。
AGV 的价值是替代人工搬运,而调度效率决定了车队能发挥多少产能。作为把调度能力下沉到现场的交互入口,工控一体机承担的不只是一块呼叫屏,更是叫料派单、异常处置、状态可视、数据回传的现场调度节点。随着柔性生产下多车型、多场景混跑成为常态,稳定可靠的现场调度终端,会成为 AGV 项目从 “能用” 到 “好用” 的关键拼图。