在工控一体机的选型讨论里,电容屏经常被默认放在第一顺位,理由是手感像手机、轻触就响应、支持多点手势。这个理由在办公室和洁净医疗环境里成立,但把它直接搬到金属加工车间或化工中控室,问题很快就会出现:操作员戴着厚劳保手套按屏幕,电容屏毫无反应;屏幕表面蒙了一层切削液油膜,触控开始漂移乱跳;旁边变频器一启动,点位直接偏出几厘米。设备参数表上写着“十点触控、响应小于10毫秒”,现场工人却连一个按钮都按不准。
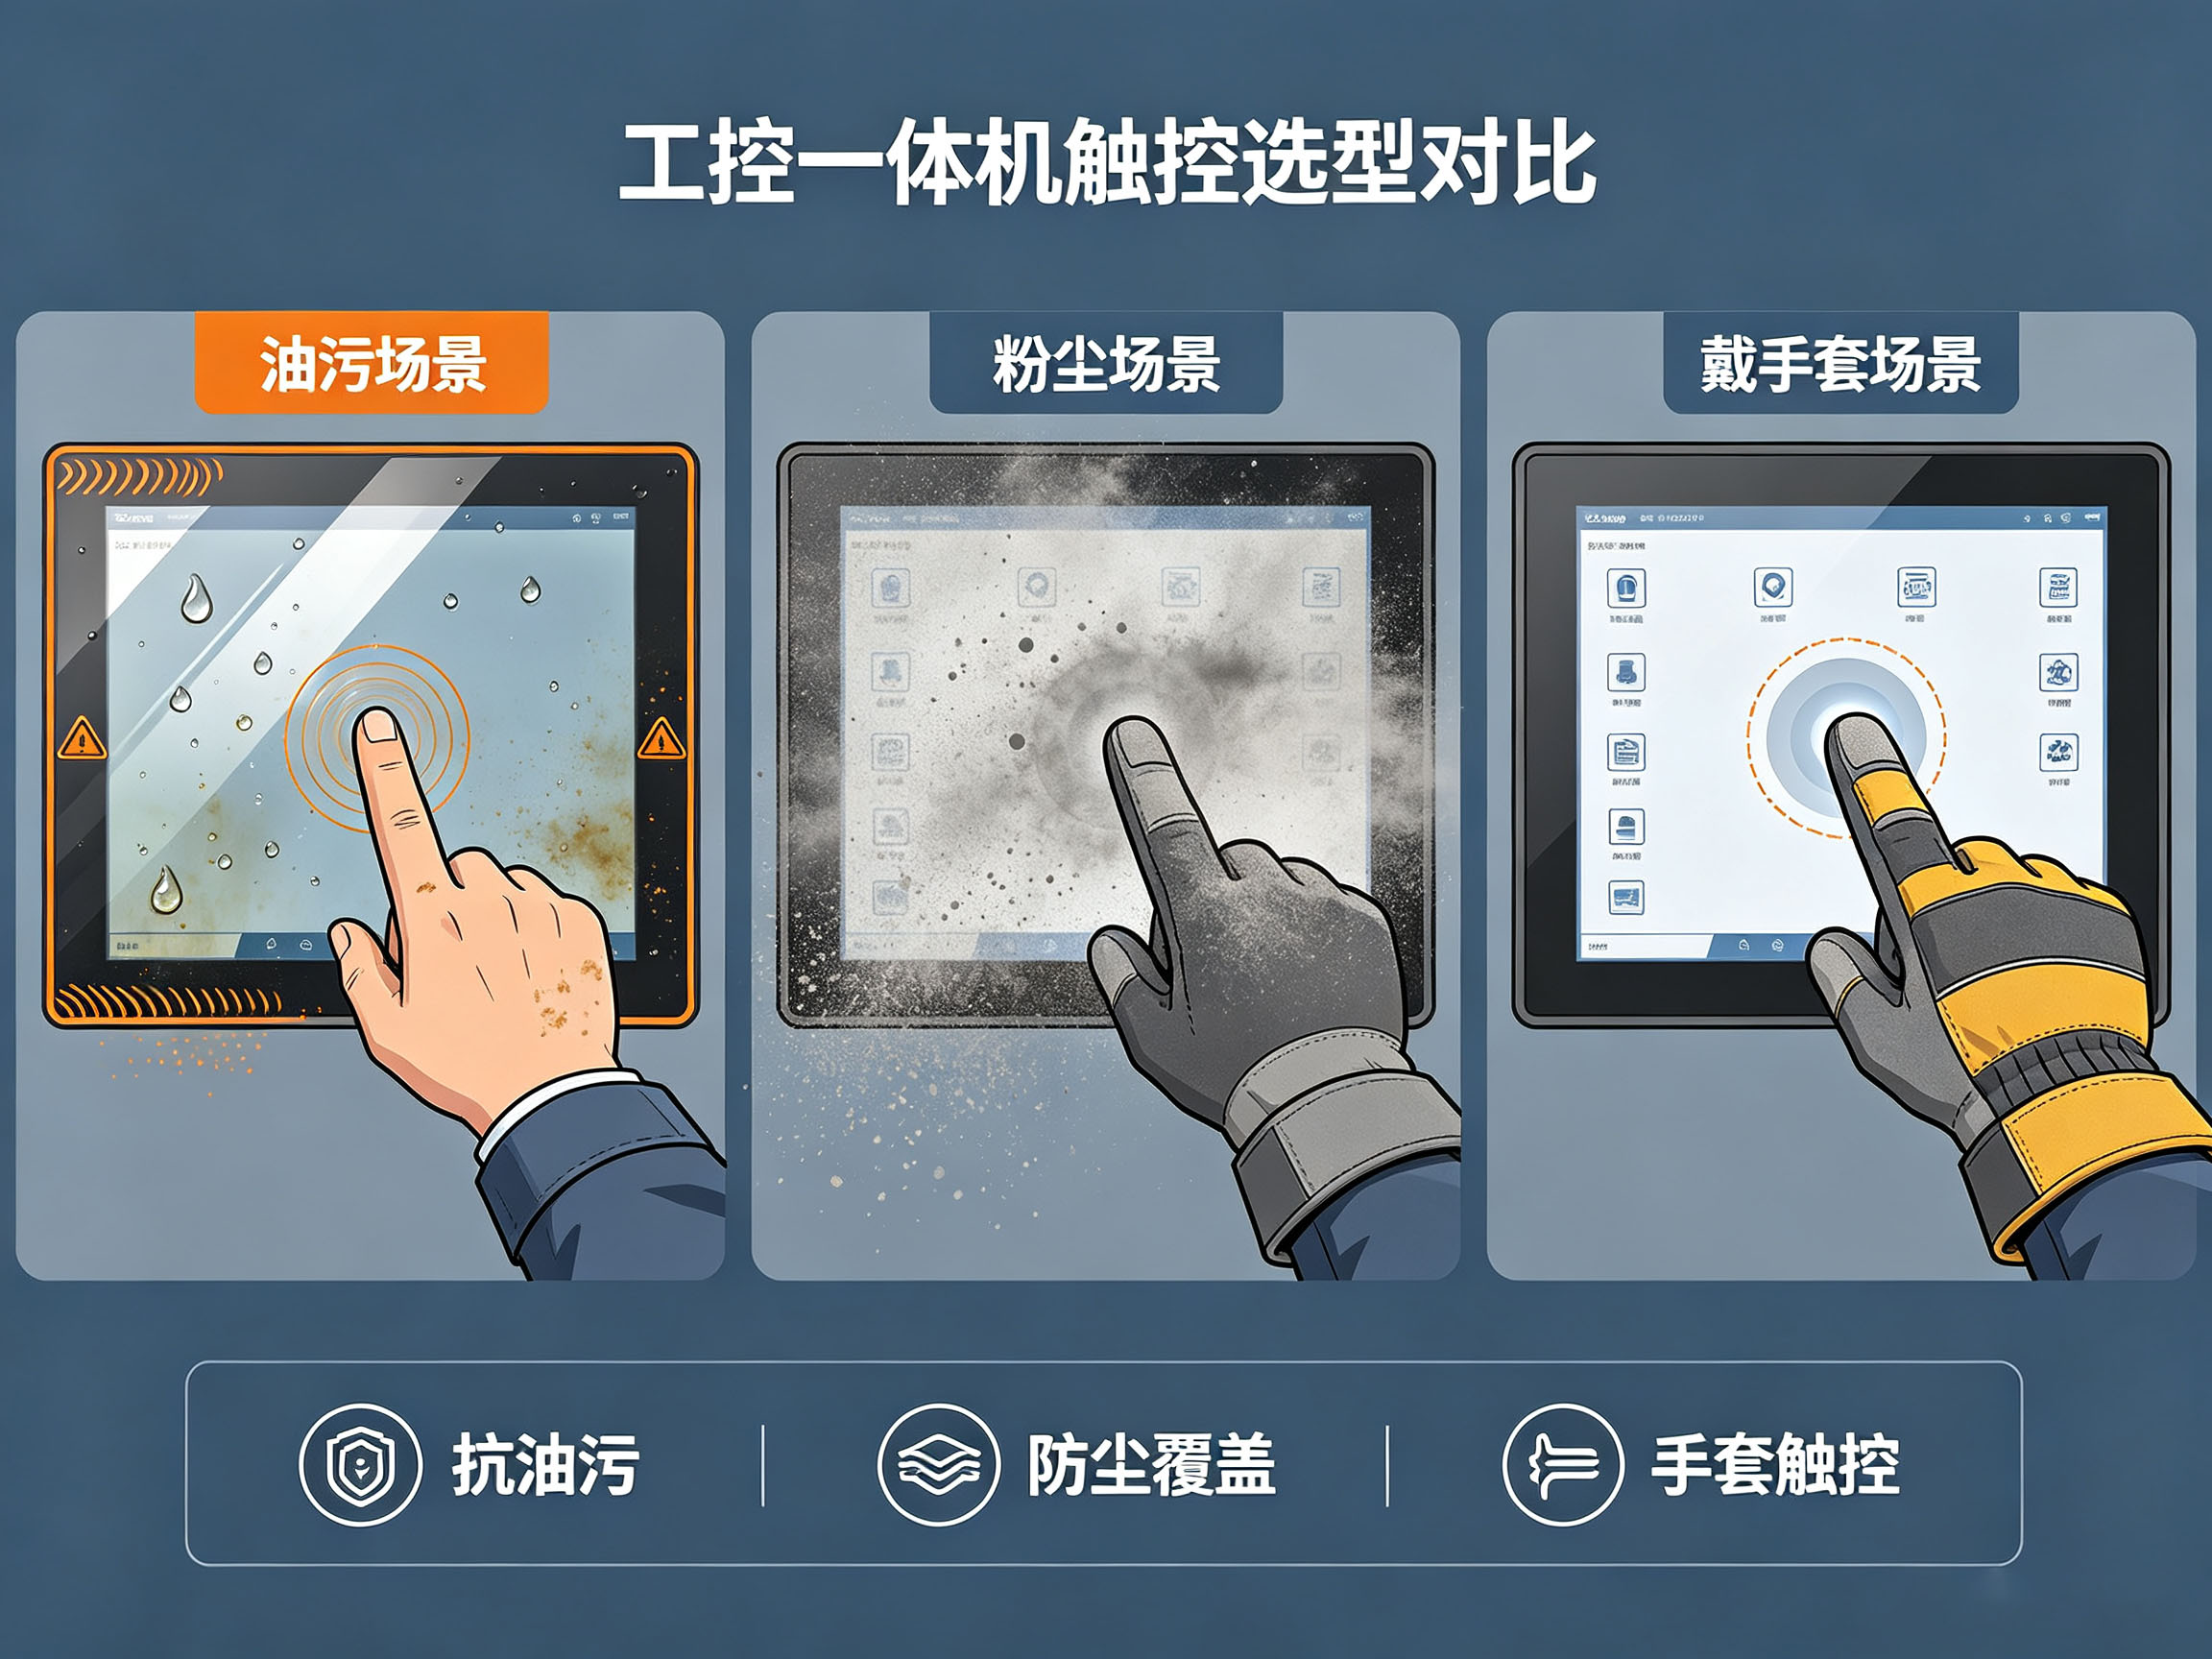
油污对电容屏的干扰是物理层面的。电容感应依靠人体电荷改变局部电场,而油膜和水膜同样会集中电荷,控制器看到的信号和手指按压几乎一样,误触和漂移由此产生。工业级电容屏可以通过疏油疏水涂层、全贴合消除空气层、以及算法层面的水膜抑制来缓解,但厚重油污和绝缘手套仍然是硬约束——手套隔断了人体电荷,信号衰减到控制器无法可靠识别。所以电容屏在油污和手套场景下的问题,不是“调一调参数”就能完全解决的,它需要涂层、算法和结构同时配合,而且随着涂层磨损,性能会逐年下降。
电阻屏看起来“老旧”,但它在油污和手套场景中的逻辑非常简单:靠压力触发,不依赖人体电场。手指、厚手套、笔杆、工件边缘都可以按压操作,表面有油污或水滴也不影响导通。在金属加工、化工、重工装配这些“常年带油、手套不离手”的工位,电阻屏的可靠性往往比电容屏更直接。它的代价也很明确:透光率偏低,强光下屏幕偏暗;表面PET薄膜长期高频按压会磨损,一两年可能出现局部失灵;基本只支持单点触控,不适合需要缩放和拖拽的复杂界面。选电阻屏,是用显示效果和交互丰富度换取了触控介质上的“不挑”。
红外屏的切入点不同。它不依赖表面涂层或压力,而是用边框里的红外矩阵形成光网,任何不透明物体遮挡光路就能触发。手套、油污手指、笔、工件都能操作,屏幕本体没有感应薄膜,玻璃表面即使有划痕或液体也不直接影响触控逻辑。这使得红外屏在“既要戴手套、又有粉尘、还可能需要大尺寸”的场景中具有天然优势,比如车间工位看板、大尺寸调度屏、公共查询终端。但红外屏的弱点同样明确:粉尘会在边框发射管和接收管处堆积,逐渐遮挡光路,需要定期清洁;强光直射可能干扰红外信号;边框需要预留安装宽度,无法做到极窄边框;精度通常是毫米级,不适合精细操作。红外屏的稳定,建立在“维护跟得上”的前提上。
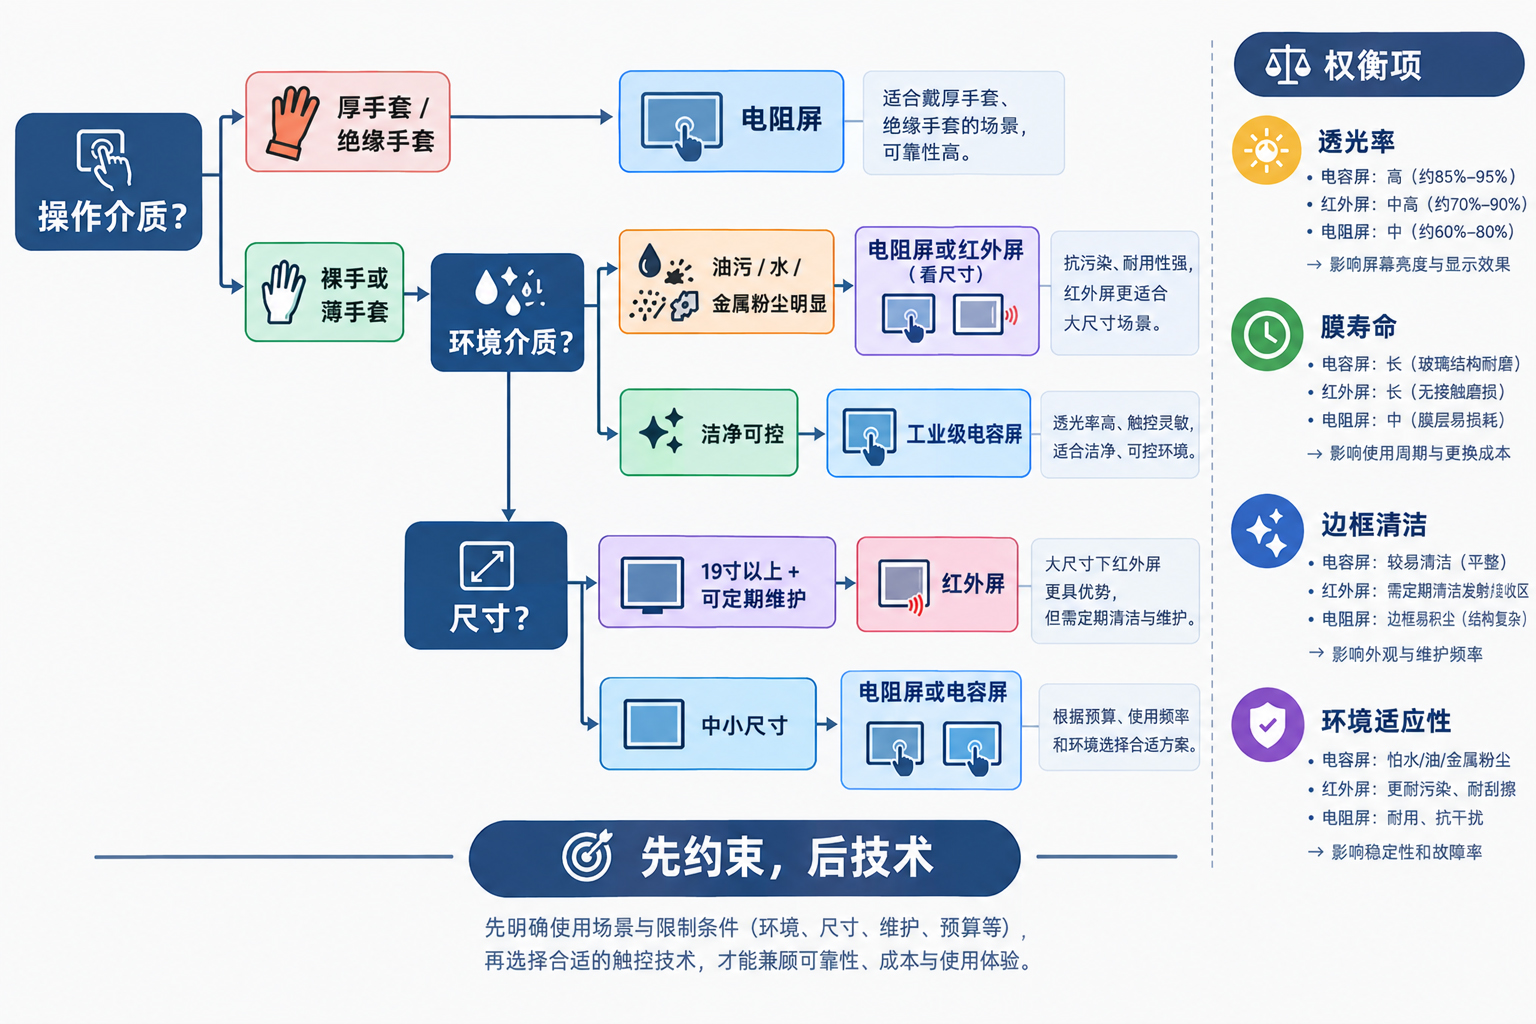
把三种技术放在油污、粉尘、手套三个维度下,会得到一个更清晰的决策顺序。如果手套是刚性条件,电容屏(除非专门定制薄手套模式)首先被排除,电阻屏和红外屏进入候选。如果油污是主要污染源且清洁频率有限,电阻屏的耐油污逻辑最直接,红外屏次之,电容屏需要额外的疏油涂层和算法补偿且长期可靠性递减。如果粉尘浓度高且设备尺寸较大,红外屏的介质兼容性和大尺寸成本优势明显,但必须把边框清洁纳入运维计划。如果工况是裸手操作、环境洁净、追求多点手势和显示效果,电容屏仍然是最优解。
真正的选型动作,不是在会议室里比较技术参数,而是把现场条件列清楚:操作员戴什么手套、屏幕表面会沾什么液体、粉尘落在哪个位置、清洁周期是每班还是每周、故障代价是停线还是可绕过。然后带着样机去现场,用真实的手套和真实的油污试一次。参数表可以告诉你“支持手套”,但只有现场测试能告诉你“支持多厚的手套、戴多久会失灵”。